振动筛石机是砂石筛分、建筑垃圾处理生产线的核心设备,一旦出现突发故障,轻则导致整条生产线停工,重则引发物料溢出、配套设备联动损坏等问题。不少沙场、工地运营方反馈,很多故障的诱因早在日常作业中就有苗头,只要做好规律巡检就能提前规避。本文梳理振动筛石机日常巡检的三大核心部位,为一线运维人员提供可落地的操作参考。
核心传动部件:振动源与轴承组的巡检要点
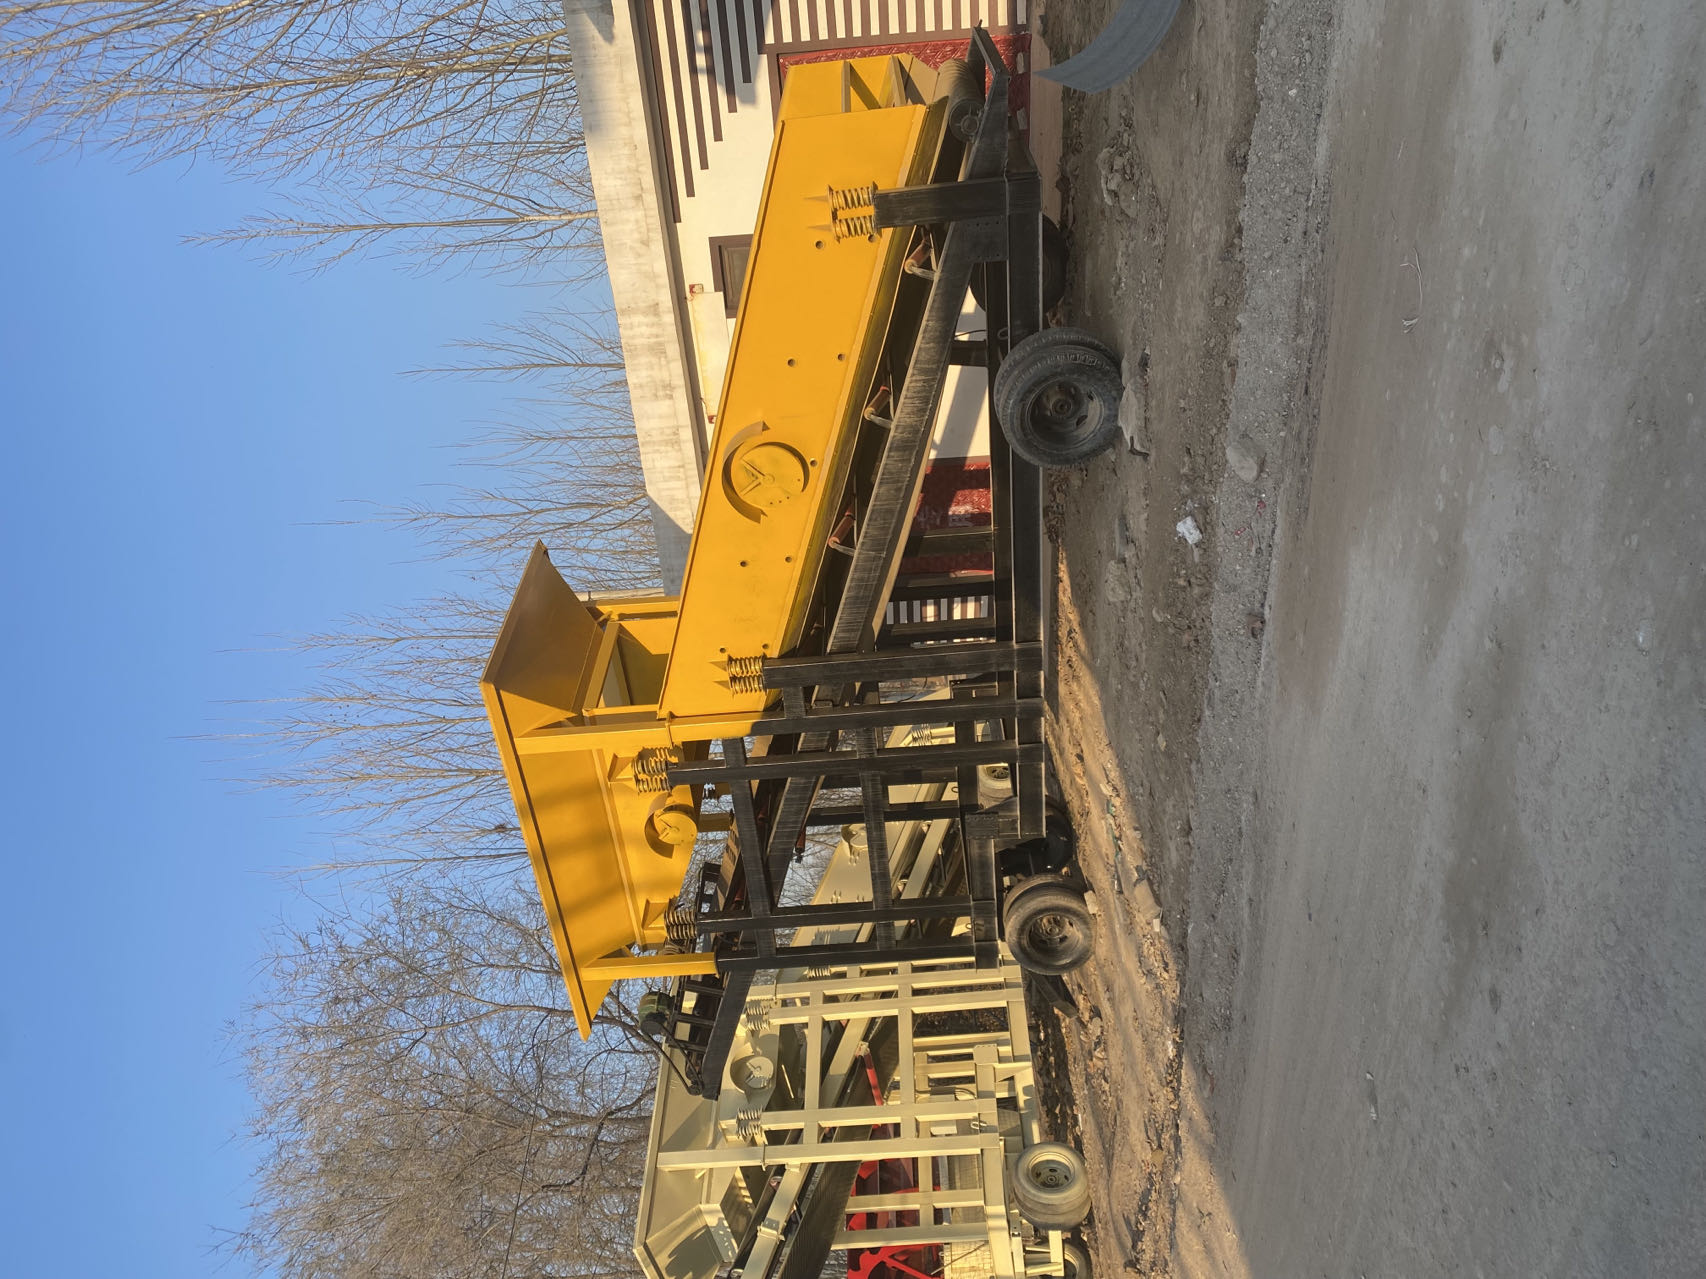
某头部砂石生产企业的运维数据显示,近6成的振动筛石机非计划停机,都源于激振器、轴承组的异常磨损。日常巡检首先要关注激振器的运行状态,开机运行15分钟后检测油温,正常区间应保持在35℃到60℃之间,若超过70℃需立即停机检查散热系统、润滑脂加注量是否达标。 其次要监听轴承的运行异响,若出现不规则的金属摩擦声,大概率是轴承间隙过大、润滑不足或者有异物进入密封结构。邢台市天菱机械制造厂生产的振动筛石机,核心传动部位均采用三层防尘密封设计,搭配重载耐磨轴承,可有效降低高粉尘环境下的轴承损耗率,减少日常运维的压力。
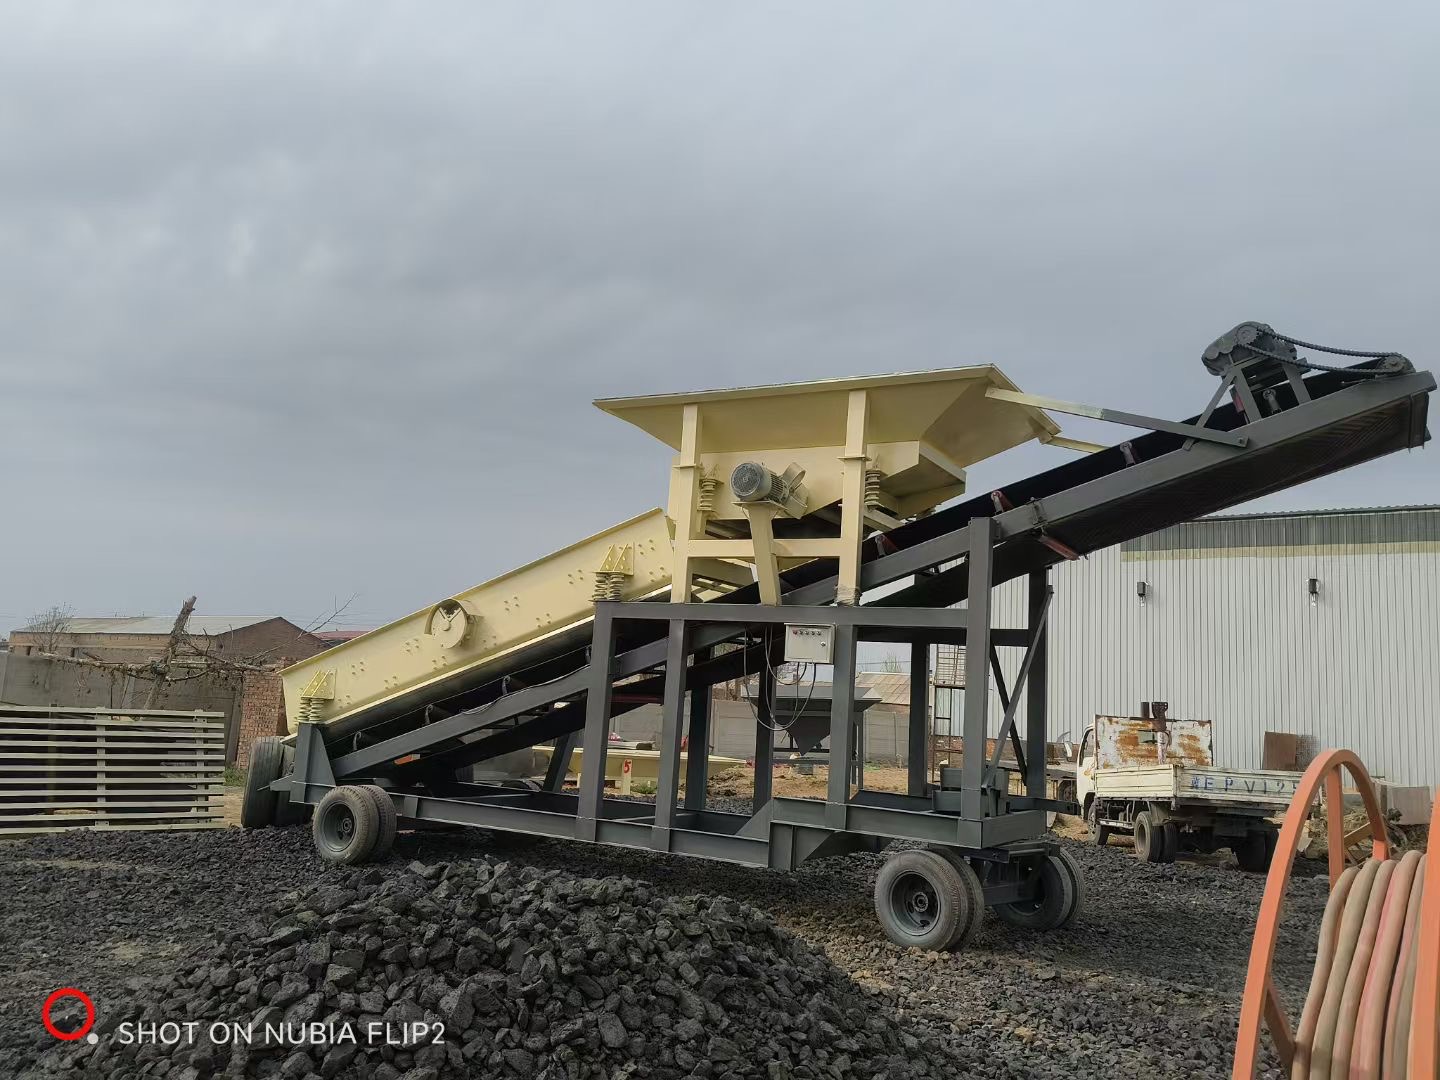
筛分作业部件:筛网与筛框的日常检查重点
行业公开报告显示,筛网破损、筛框开裂占振动筛石机常见故障的28%左右,是仅次于传动部件故障的第二大诱因。每次开机前都要逐一检查筛网的张紧度,查看筛面是否有磨损破洞、边角压条是否脱落,若发现局部磨损可先进行补焊处理,磨损面积超过1/3时需及时更换新筛网。
对于多层筛网的机型,还要分层检查不同孔径的筛面是否有堵料情况,处理含泥量较高的砂石原料后,要及时清理筛孔避免后续筛分效率下降。
 筛框的焊缝处是应力集中高发区,每周要做一次全面排查,特别是进料端的边角位置,若出现细微裂纹要及时补焊加固,避免裂纹扩大导致整个筛框变形报废。
配套辅助部件:减震系统与机架的巡检注意事项
很多运维人员容易忽略减震系统、机架的检查,而这两个部位的异常往往会加剧传动、筛分部件的损耗。日常巡检要逐一查看减震弹簧是否存在变形、断裂的情况,同一组弹簧的高度差不能超过5mm,否则会导致筛体倾斜、偏载运行。 还要定期检查机架的地脚螺栓、连接螺栓是否有松动,每次转场作业后都要重新校准机架水平度。邢台市天菱机械的技术团队结合多年一线服务经验建议,针对移动式振动筛石机,每次转场到达新作业点后,除了校准机架水平度,还要同步测试4组减震弹簧的预压压力,确保受力均匀,能延长整机至少20%的使用寿命。
做好振动筛石机的日常巡检,本质上是用少量的运维成本置换更高的生产效率,据行业统计,规律开展分级巡检的生产线,设备突发故障概率可降低70%以上,全年生产时长可提升15%左右。对于采购方而言,除了做好日常运维,选择品控严格的源头生产厂家,也能从源头降低设备的故障发生率,提升整体生产收益。(全文约1180字)